Horno de reflow: cómo funciona y qué factores influyen en la calidad de soldadura
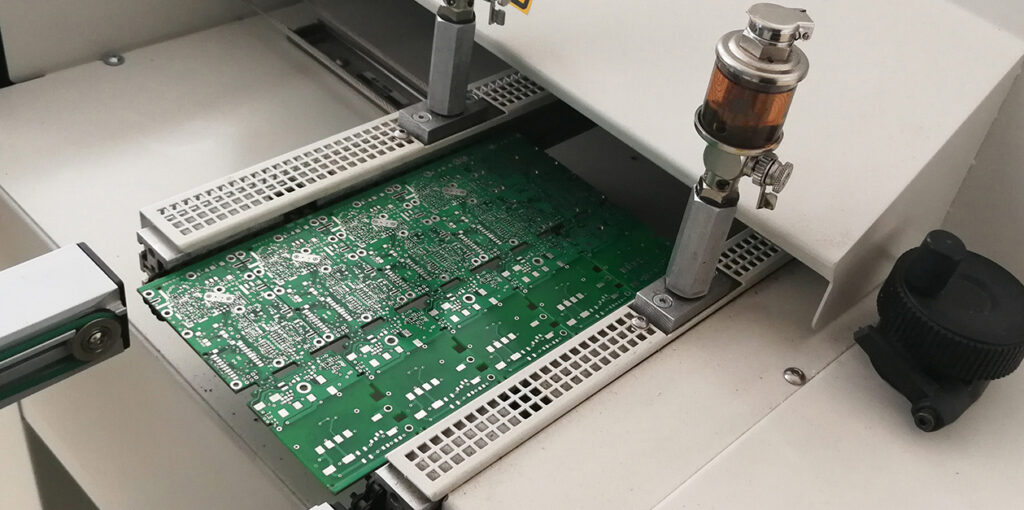
Un horno de reflow permite soldar componentes SMD sobre una placa de circuito impreso mediante un calentamiento controlado. La pasta depositada previamente sobre los pads contiene partículas de aleación y flux. Durante el proceso, la aleación se funde, moja las superficies preparadas y, al enfriarse, forma las uniones soldadas.
La calidad depende de cómo evoluciona la temperatura en el ensamblaje. El horno debe proporcionar un perfil compatible con la pasta, la PCB y los componentes, manteniéndolo estable durante la producción. Ajustar las temperaturas de sus zonas es necesario, pero no basta para conocer lo que realmente ocurre en la placa.
Qué es un horno de reflow y dónde interviene
En una línea SMT, el reflow suele situarse después de la impresión de pasta, la inspección SPI y la colocación de componentes. Tras la soldadura pueden realizarse inspecciones y pruebas adaptadas al producto.
En los hornos de convección, un sistema de transporte desplaza el ensamblaje a través de zonas de calentamiento y enfriamiento. El aire o gas calentado transfiere energía a la placa y a sus componentes. Las temperaturas, el movimiento del gas y la velocidad de transporte condicionan esa transferencia.
El objetivo es soldar las conexiones dentro de una ventana de proceso adecuada, evitando que las zonas más sensibles reciban una exposición excesiva mientras las de mayor masa térmica todavía no han alcanzado las condiciones necesarias.
Qué ocurre dentro del horno
Calentamiento inicial
La temperatura aumenta de forma controlada desde la entrada del ensamblaje. En esta etapa comienza la evolución de los componentes volátiles de la pasta y se prepara el conjunto para las fases siguientes.
Una subida demasiado rápida o incompatible con los materiales puede contribuir a salpicaduras, tensiones térmicas u otros problemas. Una subida excesivamente lenta también puede alterar el comportamiento de la pasta. La pendiente debe respetar las recomendaciones aplicables al producto.
Estabilización y activación
El calentamiento debe facilitar la actividad del flux y reducir diferencias térmicas entre zonas del ensamblaje. Sin embargo, no todas las pastas requieren una meseta prolongada de estabilización.
Algunos procesos utilizan perfiles con una zona de mantenimiento de temperatura; otros emplean una subida más continua hacia el pico. La elección depende de la formulación, el diseño de la placa y los límites de los componentes. No hay una curva única válida para cualquier PCB.
Refusión de la soldadura
La aleación alcanza su intervalo de fusión y se forman las uniones entre pads y terminaciones. Importan tanto la temperatura máxima como el tiempo durante el que la soldadura permanece por encima de su temperatura de liquidus.
Una exposición insuficiente puede impedir una formación adecuada de la unión. Una exposición excesiva puede afectar a materiales y componentes. El pico y el tiempo deben evaluarse conjuntamente con el resto del perfil.
Enfriamiento
Tras la refusión, la temperatura disminuye y la soldadura solidifica. La velocidad de enfriamiento influye en la evolución de la unión y debe mantenerse dentro de las condiciones aceptables para el ensamblaje.
También importa cómo sale la placa del horno: debe poder continuar hacia inspección y manipulación sin comprometer el producto ni introducir movimientos inadecuados durante la solidificación.
Qué es el perfil térmico de reflow
El perfil térmico es la evolución de temperatura que experimenta el ensamblaje a lo largo del tiempo. Describe el calentamiento, las posibles fases de estabilización, la exposición durante la refusión y el enfriamiento.
Debe diferenciarse de la receta del horno. La receta contiene consignas de temperatura, velocidad de transporte y otros ajustes; el perfil recoge la respuesta térmica medida en puntos seleccionados de la placa.
Dos PCB distintas pueden experimentar curvas diferentes con la misma receta. Una placa con conectores grandes y zonas extensas de cobre no se calienta igual que otra con componentes pequeños y menor masa térmica. Por eso, un programa utilizado con éxito en un producto no debe trasladarse a otro sin comprobarlo.
Factores que influyen en la calidad de soldadura
Pasta de soldadura y aleación
La formulación del flux y la aleación determinan requisitos de calentamiento y refusión. La ficha técnica de la pasta ofrece una referencia inicial, que debe contrastarse con las limitaciones de PCB y componentes.
También influyen la conservación, la preparación y el tiempo transcurrido entre impresión y soldadura. Un problema asociado a una pasta deteriorada o utilizada fuera de sus condiciones no se resuelve necesariamente modificando el horno.
Diseño y masa térmica de la PCB
El espesor, las capas de cobre, el tamaño del panel y la distribución de componentes condicionan la absorción de calor. Las diferencias térmicas pueden ser especialmente relevantes cuando conviven piezas grandes y pequeñas.
La medición debe incluir puntos capaces de representar esas diferencias. Medir solo una zona fácil de alcanzar puede ocultar que otra conexión recibe un calentamiento insuficiente o una exposición excesiva.
Configuración del horno y transporte
El número y longitud de las zonas, la transferencia térmica y el sistema de transporte influyen en las posibilidades de ajuste. La velocidad determina el tiempo de recorrido y debe coordinarse con las temperaturas.
Modificar la velocidad para aumentar la capacidad cambia el perfil. Antes de adoptar el ajuste, hay que verificar que el producto sigue dentro de su ventana de proceso y que el flujo de entrada es compatible con el equipo.
Atmósfera y condiciones de producción
Algunas aplicaciones trabajan en aire y otras utilizan nitrógeno para limitar la oxidación. Su necesidad depende del producto y del proceso; no sustituye una impresión correcta, una pasta adecuada o un perfil validado.
La carga de producción y el estado del sistema de calentamiento, enfriamiento y gestión de residuos también pueden influir en la estabilidad. Las condiciones de una prueba aislada deben ser representativas del trabajo previsto.
Qué problemas puede provocar un perfil inadecuado
Un perfil incompatible puede contribuir a mojado insuficiente, formación incompleta de uniones, salpicaduras, desplazamientos o daños térmicos. Las diferencias de calentamiento entre extremos de un componente pequeño pueden participar en defectos como el levantamiento de uno de sus extremos.
La presencia de huecos internos en una unión también puede estar relacionada con la evolución de los volátiles y las condiciones de refusión, aunque intervienen otros factores de diseño y materiales.
Estos defectos no deben atribuirse automáticamente al horno. Hay que revisar impresión, volumen de pasta, colocación, soldabilidad de las superficies y materiales. La comparación entre SPI y AOI ayuda a entender cómo los controles de distintas etapas aportan información complementaria.
AOI permite evaluar características visibles del ensamblaje según su configuración. Las uniones ocultas pueden requerir otros medios, como inspección por rayos X, cuando lo exigen el producto y el plan de calidad.
Cómo comprobar y mantener estable el proceso
La validación se realiza midiendo el perfil sobre un ensamblaje representativo mediante un sistema de registro y sensores colocados en puntos seleccionados. La fijación y ubicación de los termopares deben permitir obtener datos útiles de las zonas críticas.
Un procedimiento práctico incluye:
- Reunir los requisitos de pasta, PCB y componentes.
- Seleccionar puntos con distintas masas térmicas y sensibilidades.
- Medir el perfil con una receta inicial.
- Comparar las curvas con la ventana admisible.
- Ajustar parámetros y volver a medir cuando sea necesario.
- Registrar la receta validada y las condiciones de producción.
El seguimiento debe contemplar cambios de diseño, materiales o configuración que puedan afectar al comportamiento térmico. También conviene mantener el horno conforme a las instrucciones del fabricante y comprobar la evolución de los resultados de calidad.
Qué valorar al elegir un horno de reflow
La selección debe partir del conjunto de productos que se va a fabricar. Interesan dimensiones, masas térmicas, capacidad requerida, variedad de referencias, necesidad de atmósfera controlada y compatibilidad con el transporte de la línea.
También hay que evaluar estabilidad, facilidad de programación, acceso para mantenimiento y registro de parámetros. Una prueba con PCB propias permite comprobar cómo se comporta el equipo ante las combinaciones de materiales realmente utilizadas.
Preguntas frecuentes
Qué es un horno de reflow
Es un equipo que calienta de forma controlada un ensamblaje electrónico para fundir la aleación de la pasta y formar las uniones soldadas al enfriarse.
Qué fases tiene la soldadura por refusión
Incluye calentamiento, activación del flux, refusión y enfriamiento. La forma de la curva y la necesidad de una etapa de estabilización dependen de los materiales y del producto.
Qué factores afectan al perfil térmico
La pasta, la aleación, la masa térmica de la placa, los componentes, la transferencia de calor, el transporte y las condiciones de producción. El perfil debe medirse sobre un ensamblaje representativo.
Qué diferencia existe entre reflow y fase vapor
La soldadura en fase vapor también es una tecnología de refusión. En ella, el calentamiento se produce por condensación de un vapor específico; los hornos de reflow por convección utilizan aire o gas calentado para transferir energía.
Un proceso de reflow adaptado a tu producción
Estanflux ofrece soluciones de soldadura para líneas SMT y asesoramiento para seleccionar tecnología según el producto y las necesidades de fabricación.
Si estás configurando una línea o quieres revisar tu proceso de refusión, contacta con Estanflux para valorar el equipo y la configuración adecuados.